Многослойные печатные платы широко используются в современной электронике, поскольку позволяют интегрировать больше схем в ограниченном пространстве, одновременно удовлетворяя сложным электрическим и механическим требованиям. Однако для создания надежной многослойной структуры требуется гораздо больше, чем просто точное изготовление схем. Процесс соединения между сердечниками, препрегами и медной фольгой имеет не меньшее значение. Именно здесь на помощь приходят машины для ламинирования печатных плат.
Система ламинирования не сводится к простому спрессовыванию нескольких слоев печатной платы . Она должна создавать тщательно контролируемую комбинацию температуры, давления, времени и часто вакуума, чтобы смола правильно растекалась, а отдельные слои образовывали стабильную, однородную структуру. В технических материалах IPC многослойное ламинирование описывается как процесс, в котором препреги и сердечники укладываются и склеиваются при контролируемом нагреве, давлении и, во многих случаях, в условиях вакуума.
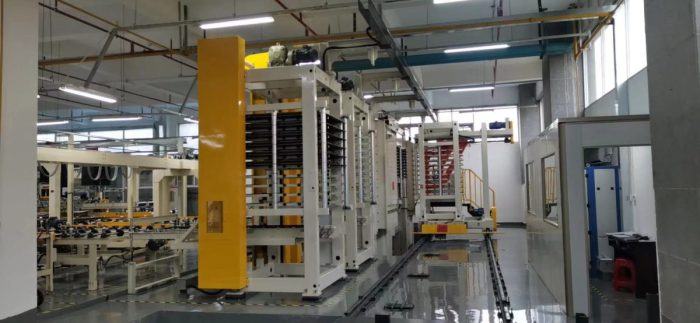
Машины для ламинирования печатных плат
Что такое ламинаторы для печатных плат?
Ламинирующие машины для печатных плат — это промышленные прессовые системы, предназначенные для соединения различных слоев многослойной печатной платы в единую механически прочную структуру. Типичный пакет может включать медную фольгу, внутренние сердечники и несколько листов препрега. В процессе прессования тепло активирует и отверждает смолу в препреге, а давление обеспечивает плотный контакт между слоями.
Современное ламинирующее оборудование обычно включает в себя нагревательные плиты, системы контроля давления, системы мониторинга температуры, загрузочные конструкции и, в зависимости от области применения, вакуумную систему. Многоярусные прессы могут обрабатывать несколько стопок за один производственный цикл, повышая эффективность производства. Точный профиль ламинирования зависит от системы смол, состояния препрега, конструкции плиты и требований к материалу.
По этой причине станок следует рассматривать как платформу для управления технологическим процессом, а не просто как большой гидравлический пресс . Его способность поддерживать стабильное распределение температуры, равномерное давление, соответствующие скорости нагрева и охлаждения, а также повторяющиеся циклы напрямую влияет на качество готовой печатной платы.
Как оборудование для ламинирования печатных плат влияет на производительность печатных плат
Этап ламинирования напрямую связан с толщиной платы, стабильностью размеров, межслойным сцеплением, диэлектрической структурой и долговременной надежностью. При плохом контроле температуры или давления поток смолы может стать неравномерным. Избыточный поток смолы может изменить требуемую толщину диэлектрика, в то время как недостаточный поток может привести к образованию участков с плохим сцеплением или внутренними пустотами.
Вакуум особенно важен в тех случаях, когда скопление воздуха или влаги может представлять угрозу для надежности. IPC отмечает, что в процессе ламинирования может быть введен низкотемпературный вакуумный режим для уменьшения внутренних пустот, которые в противном случае могут стать местами скопления влаги.
Термический цикл также имеет значение. Различные материалы печатных плат требуют разных технологических параметров, поэтому универсальный рецепт температуры и давления не подходит для каждой платы. Например, для высокочастотных или высокотемпературных материалов могут потребоваться специальные профили ламинирования. В руководстве Rogers по технологическим процессам для некоторых многослойных материалов указаны контролируемые температура, давление, время выдержки и условия охлаждения, что объясняет, почему процесс должен соответствовать типу материала.
В практическом производстве хорошее качество ламинирования может способствовать лучшей точности размеров, более прочному межслойному соединению, стабильным диэлектрическим свойствам и улучшенной устойчивости к термическим и механическим напряжениям. Плохое ламинирование, напротив, может стать причиной расслоения, образования пузырей, деформации, изменения толщины и отказов в работе.
Каковы факторы, влияющие на стоимость оборудования для ламинирования печатных плат?
Покупная цена ламинационного пресса — это лишь часть общей стоимости. На инвестиции могут влиять производительность машины, размер рабочей поверхности, количество отверстий, метод нагрева, диапазон давления, возможность создания вакуума, уровень автоматизации, точность контроля температуры, требования к техническому обслуживанию и энергопотребление.
Для производителей печатных плат больших объемов производства эффективность производства имеет особое значение. Оборудование, способное обрабатывать несколько слоев за один цикл, может повысить производительность, но для увеличения мощности, как правило, требуются большие первоначальные инвестиции. Передовые системы мониторинга и автоматизации также могут увеличить стоимость оборудования, одновременно снижая зависимость от оператора и повышая повторяемость процесса.
Следует также учитывать эксплуатационные расходы. Энергопотребление при отоплении и охлаждении, техническое обслуживание гидравлических и вакуумных систем, замена расходных материалов или материалов для распределения давления, а также простои, вызванные техническим обслуживанием оборудования, могут существенно повлиять на долгосрочную стоимость одной панели. Например, многоразовые высокоэффективные пресс-подушки рассчитаны на многократные циклы ламинирования и позволяют сократить количество отходов и эксплуатационные расходы по сравнению с одноразовыми материалами для распределения давления.
С точки зрения производителя, наиболее экономичным оборудованием не обязательно является то, которое имеет самую низкую цену покупки. Более важный вопрос заключается в том, может ли оборудование стабильно обеспечивать требуемое качество при требуемом объеме производства. Более дешевый пресс, который часто выдает дефекты, имеет длительный цикл производства или нестабильные результаты, в конечном итоге может оказаться дороже.
Какие проблемы могут вызвать машины для ламинирования печатных плат?
Даже при правильном выборе базового оборудования могут возникнуть проблемы с ламинированием, если параметры станка, материалов и процесса не будут должным образом согласованы.
Расслоение является одной из наиболее серьезных проблем. Оно может быть вызвано недостаточным сцеплением, загрязнением, избыточной влажностью, неподходящими условиями отверждения или неподходящим циклом ламинирования. Контроль влажности особенно важен, поскольку материалы печатных плат могут поглощать влагу, что может способствовать деградации во время производства и последующему воздействию тепла.
Еще одна распространенная проблема — пустоты и пузырьки . Захваченный воздух, влага или неправильная текучесть смолы могут привести к внутренним дефектам. Вакуумная обработка и тщательно контролируемые профили давления и температуры могут помочь снизить этот риск.
Деформация и искажение размеров могут возникать, когда термические и механические напряжения внутри многослойной структуры недостаточно контролируются. Различные материалы имеют разные коэффициенты теплового расширения, поэтому условия нагрева и охлаждения могут влиять на конечную форму платы. Исследования IPC также указывают на то, что искажения, вызванные технологическим процессом, являются важным фактором при обработке многослойных ламинатов.
Неравномерная толщина или распределение смолы могут быть результатом неправильного распределения давления, неподходящего выбора препрега, непостоянной толщины материала или плохих условий прижимной подушки. Эти проблемы в конечном итоге могут повлиять на сопротивление, механические размеры, точность сверления и качество сборки.
Решение заключается не просто в повышении температуры или давления. Производители должны разработать квалифицированные рецепты ламинирования для каждого материала и слоя, поддерживать точную калибровку температуры и давления, контролировать условия хранения материалов, регулярно осматривать поверхности прессов и подушки, а также отслеживать результаты производства с помощью соответствующих процедур контроля качества.
Как улучшить оборудование для ламинирования печатных плат и управление технологическим процессом.
Эффективный контроль качества ламинирования начинается еще до того, как пакет материалов попадет в пресс. Препреги и материалы для сердечников следует хранить и обрабатывать в соответствии с требованиями, а конструкцию пакета, распределение меди, толщину препрега и содержание смолы необходимо проверять перед началом производства.
В процессе прессования производители должны контролировать температуру в соответствующих точках, а не полагаться только на номинальную настройку плиты. Давление следует применять в соответствии с утвержденным технологическим профилем, а скорость нагрева и охлаждения должна оставаться в пределах, соответствующих материалу.
Контроль вакуума также может быть полезен для уменьшения количества захваченного воздуха и повышения стабильности склеивания. После ламинирования производители могут проверить толщину, плоскостность, качество склеивания и другие важные характеристики посредством осмотра и испытаний.
На мой взгляд, самая большая ошибка заключается в том, чтобы рассматривать ламинирование как единый параметр оборудования . Температура, давление, вакуум, состояние материала, конструкция слоев и особенности охлаждения взаимодействуют друг с другом. Высокотехнологичный пресс не может компенсировать плохой контроль материала, а превосходные материалы не могут полностью компенсировать нестабильность процесса. Настоящая цель должна заключаться в создании воспроизводимого технологического окна, в котором оборудование, материалы и производственные параметры работают согласованно.
Типы машин для ламинирования печатных плат
Ламинаторы классифицируются по способу нагрева. Наиболее распространённые типы:
1. Ламинирующий пресс с электрическим нагревателем
Эти машины используют электрические нагревательные элементы, обычно резистивные провода, для генерации тепла, которое передаётся на ламинирующие пластины. Конструкция проста, а стоимость относительно невысока, что делает их хорошим вариантом для производителей с ограниченным бюджетом.
Плюсы:
-
Доступная цена : Простая технология приводит к снижению стоимости оборудования.
-
Простота использования : Машина проста в эксплуатации и обслуживании.
Минусы:
-
Высокое энергопотребление : электрические системы отопления, как правило, дороже, чем системы, работающие на природном газе или дизельном топливе.
-
Неравномерный нагрев : Со временем сопротивление нагревательных проводов может изменяться, что приводит к неравномерному нагреву и негативно сказывается на качестве ламинирования.
-
Медленный нагрев : Время нагрева дольше по сравнению с более совершенными системами, что может замедлить производство.
-
Более низкая точность : для высокоточных печатных плат этот метод не обеспечивает требуемой точности.
2. Пресс для ламинирования медной фольги с подогревом
Прессы для нагрева медной фольги используют медную фольгу в качестве источника тепла, используя превосходную теплопроводность меди для равномерного распределения тепла по ламинирующей пластине.
Плюсы:
-
Равномерный нагрев : высокая теплопроводность меди обеспечивает равномерное распределение тепла, предотвращая образование локальных перегревов.
-
Более быстрый нагрев : Эта система более эффективна, чем электрическое отопление, что приводит к сокращению времени нагрева.
-
Идеально подходит для высокоточных печатных плат : эта система хорошо подходит для применений, требующих высокой точности и качества.
Минусы:
-
Более высокая стоимость : системы нагрева с использованием медной фольги, как правило, дороже электрических систем.
-
Риск возгорания : Система основана на датчиках температуры, и неправильное размещение или техническое обслуживание могут привести к опасному перегреву и возгоранию.
-
Проблемы с прочностью оборудования : В системах с медной фольгой обычно используются алюминиевые пластины с черным оксидным покрытием, которые не так долговечны, как сталь, что может привести к деформации и проблемам с давлением во время ламинирования.
-
Требования к техническому обслуживанию : Системы с медной фольгой требуют частого технического обслуживания для обеспечения надежной работы.
Примечание : Хотя этот тип оборудования обычно ассоциируется с ламинирующими прессами Cedal, он имеет ряд существенных недостатков, что приводит к ограниченному внедрению его многими производителями печатных плат.

Машины для ламинирования печатных плат
3. Пресс для ламинирования с термомасляным нагревом
В термомасляных прессах в качестве теплоносителя используется термомасло. Этот метод обеспечивает равномерный нагрев при относительно низких температурах.
Плюсы:
-
Точный контроль температуры : Системы с термомаслом обеспечивают точное регулирование температуры, при этом колебания температуры отдельных пластин поддерживаются в пределах ±1°C, а колебания температуры по всей поверхности пластин — в пределах ±2°C.
-
Экономия энергии : метод нагрева с использованием термомасла более энергоэффективен, чем электрические системы, позволяя сэкономить от 30% до 50% затрат на электроэнергию в зависимости от частоты использования.
-
Прочная механическая конструкция : использование стальных пластин и несущих конструкций обеспечивает высокую механическую устойчивость и снижает деформацию печатной платы.
Минусы:
-
Высокая первоначальная стоимость : Инвестиции, необходимые для систем с использованием термомасла, выше, чем для других методов отопления, а техническое обслуживание также может быть дорогостоящим.
-
Сложный процесс : Этот метод требует тщательного контроля температуры и давления для обеспечения равномерного нагрева.
-
Энергопотребление : Требуется непрерывный обогрев, что может привести к увеличению энергопотребления, если система используется нечасто.
Распространенные дефекты ламинирования
Неправильный контроль во время ламинирования может привести к следующим дефектам:
-
Расслоение слоев : Недостаточный нагрев или давление могут привести к расслоению слоев.
-
Пузырьки : Воздух, попавший в пленку во время ламинирования, может образовывать пузырьки между слоями.
-
Неравномерное ламинирование : Неравномерный нагрев или давление могут привести к неравномерному склеиванию, вызывая деформации поверхности.
-
Отслоение медной фольги : Чрезмерная температура или давление могут привести к отслоению медной фольги от подложки.
Компания SQPCB использует передовые ламинирующие прессы с термомасляным нагревом, а также высокоточные системы контроля температуры, чтобы обеспечить оптимальные условия ламинирования для каждой печатной платы. Строго контролируя температуру, давление и время, мы гарантируем соответствие каждой печатной платы международным стандартам качества. Этот подход особенно хорошо подходит для многослойных печатных плат и плат с высокой плотностью размещения компонентов (HDI).
Почему оборудование для ламинирования печатных плат важно в современном производстве печатных плат
По мере того, как конструкции печатных плат становятся тоньше, плотнее и сложнее, допуск на производственные отклонения уменьшается. Многослойные платы могут содержать множество интерфейсов, тонкую геометрию, контролируемые диэлектрические структуры и специализированные материалы. Небольшая проблема с ламинированием, которая кажется незначительной на этапе изготовления, впоследствии может превратиться в серьезную электрическую, механическую проблему или проблему надежности.
Таким образом, для производителей печатных плат инвестиции в высокоэффективное оборудование — это только начало. Наибольшую выгоду приносит сочетание надежного оборудования с дисциплинированным технологическим процессом, управлением материалами, профилактическим обслуживанием и контролем качества.
Тщательно контролируемый процесс ламинирования помогает производителям сократить количество предотвратимых дефектов, повысить стабильность производства и сохранить структурную целостность, необходимую для сложных условий эксплуатации. Это особенно важно, когда заказчики ожидают стабильной толщины платы, точного совмещения слоев, надежного межслойного соединения и стабильной работы в разных производственных партиях.
В конечном счете, успешное производство многослойных печатных плат заключается не в использовании самого дорогого пресса. Речь идет об использовании оборудования, соответствующего структуре платы и системе материалов, а также о контроле всего процесса с достаточной точностью. Когда возможности оборудования и дисциплина процесса согласованы, ламинирование становится преимуществом контролируемого производства, а не скрытым источником риска для качества.
Часто задаваемые вопросы (FAQ)
1. Какова основная функция машин для ламинирования печатных плат?
Их основная функция заключается в соединении сердечников печатных плат, препрегов и медной фольги в единую многослойную структуру посредством контролируемого нагрева, давления, времени и, при необходимости, вакуума.
2. Зачем используется вакуум при ламинировании печатных плат?
Вакуумная обработка помогает удалить захваченный воздух и уменьшить внутренние пустоты. Это может улучшить прочность склеивания и уменьшить количество мест, где может скапливаться влага внутри многослойной структуры.
3. Как ламинирование влияет на характеристики печатной платы?
Ламинирование может влиять на межслойное сцепление, толщину диэлектрика, стабильность размеров, механическую прочность и долговременную надежность. Нестабильный процесс ламинирования может способствовать возникновению таких дефектов, как расслоение, пустоты, деформация и изменение толщины.
4. Какие основные факторы влияют на стоимость при выборе оборудования для ламинирования?
Важными факторами являются производительность оборудования, размер рабочей поверхности плиты, количество отверстий, контроль температуры и давления, возможность создания вакуума, автоматизация, энергопотребление, техническое обслуживание, расходные материалы и ожидаемый объем производства.
5. Как производители печатных плат могут уменьшить количество дефектов ламинирования?
Производители могут снизить количество дефектов, контролируя условия хранения материалов и влажность, используя проверенные рецептуры укладки и ламинирования, калибруя системы температуры и давления, поддерживая в рабочем состоянии вакуумное оборудование, проверяя пресс-подборки и поверхности, а также контролируя качество готовых печатных плат.

- Специальная печатная плата
- длинная печатная плата
- Гибкие печатные платы
- Специальная печатная плата
- Экспресс-печатная плата
- Прототип печатной платы
- Светодиодная печатная плата
- Печатные платы
- Значение печатной платы
- Печатная плата
- Производитель печатных плат
- Жесткая печатная плата
 котировка
 Электронная почта