Introductie
Bij de productie van printplaten wordt boren vaak gezien als een eenvoudig mechanisch proces: gaten maken volgens het boorschema en doorgaan naar de volgende productiefase. In werkelijkheid kan de conditie van de geboorde gatwand echter een grote invloed hebben op het daaropvolgende ontvetten, het chemisch koperproces, het galvaniseren, de betrouwbaarheidstests en de uiteindelijke productieopbrengst.
Een gat kan aan de eisen voor diameter en positie voldoen, maar toch een problematisch binnenoppervlak hebben. Daarom verdient de kwaliteit van de gatwand aandacht, met name bij meerlaagse printplaten, ontwerpen met een hoge dichtheid en printplaten waar de betrouwbaarheid van doorgeplateerde gaten cruciaal is. De IPC-richtlijnen benadrukken dat een correct geboord gat een gladde wand moet hebben en vrij moet zijn van problemen zoals delaminatie, verbranding, beschadigde isolatie en uitstekende vezels. Slecht boren kan leiden tot ruwe plating, holtes in de plating, dun koper, scheuren en andere defecten verderop in het productieproces.
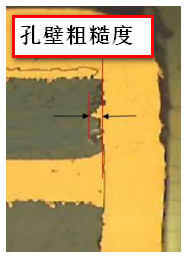
Ruwheid van de gatwand
Wat is ruwheid van de gatwand?
De ruwheid van de gatwand verwijst naar microscopische of zichtbare onregelmatigheden op het binnenoppervlak van een geboord gat in een printplaat. In plaats van een relatief uniforme wand kan het oppervlak harsafschilfering, blootliggende of uitstekende glasvezels, putjes, krassen, uitgesmeerde hars of andere plaatselijke oppervlaktedefecten bevatten.
De toestand wordt sterk beïnvloed door de interactie tussen de boor en het laminaat. Een PCB-laminaat bevat hars en versterkende glasvezels met verschillende mechanische eigenschappen. Tijdens het boren kunnen overmatige hitte, ongeschikte aanvoersnelheden, een te hoge boorsnelheid, versleten gereedschap of onjuiste boorparameters ervoor zorgen dat de hars uitsmeert, terwijl de glasvezels kunnen scheuren of uit het omringende materiaal worden getrokken.
Slijtage van de boor is bijzonder belangrijk. Onderzoek naar het boren van printplaten heeft aangetoond dat toenemende slijtage van de boor de kwaliteit van de binnenwand kan verslechteren, terwijl slijtage aan de randen kan leiden tot meer rafelen van de glasvezels en een grotere wandruwheid.
Belangrijk is dat oppervlakteruwheid niet hetzelfde is als de tolerantie van de gatdiameter. Een gat kan de juiste uiteindelijke diameter hebben, maar toch een inconsistent oppervlak vertonen voor de daaropvolgende koperafzetting.
Waarom de ruwheid van de gatwanden belangrijk is voor de beplating van printplaten
Koperplating is afhankelijk van een goed voorbereid gatoppervlak. Na het boren moeten ontvetten en het gat conditioneren om ongewenste harsresten te verwijderen en het oppervlak voor te bereiden op metallisatie. Vervolgens wordt chemisch koper aangebracht om de eerste geleidende laag te vormen, waarna via galvanisatie extra koper wordt opgebouwd.
Wanneer de geboorde wand extreem onregelmatig is, moet het galvaniseerproces een complexer oppervlak bedekken. Diepe uitsparingen, gescheurde glasvezels, harsresten en plaatselijke defecten kunnen de koperdepositie minder uniform maken. De IPC-documentatie wijst op slecht boren als een mogelijke oorzaak van ruwe galvanisatie, knobbeltjes, galvaniseerholtes, dunne galvanisatie, scheuren in de galvanisatie en onderbroken galvanisatie.
Dit leidt tot een belangrijk productieprincipe: de kwaliteit van de galvanisatie is onlosmakelijk verbonden met de kwaliteit van het boren . Het verbeteren van het galvaniseerbad alleen lost mogelijk geen defect op dat in feite in de boorgatwand is ontstaan.
Ruwheid van de gatwand: kostenfactoren en impact op de PCB-prestaties
De kosten van een slechte kwaliteit van de boorgatwand beperken zich niet tot het boren zelf. Een fabriek heeft mogelijk extra boorwisselingen, strengere procesbewaking, extra controle op het verwijderen van aanslag, aanvullende inspectie, dwarsdoorsnedeanalyse, herstelwerkzaamheden of zelfs het volledig afkeuren van panelen nodig.
Bij massaproductie kunnen zelfs relatief kleine defectpercentages hoge kosten met zich meebrengen, omdat één paneel veel geboorde gaten bevat. Als een probleem pas na het koperplateren of de elektrische testen wordt ontdekt, zijn de materiaal- en verwerkingskosten die vóór de ontdekking zijn gemaakt veel hoger.
| Factor | Potentiële impact |
|---|---|
| Boor slijtage | Vaker gereedschap vervangen en procesinstabiliteit |
| Onjuiste boorparameters | Ruwe wanden, glasvezelschade, harsvlekken |
| Slechte controle van de smeerlaag | Zwakke koperhechting of onvolledige metallisatie |
| Ongelijke beplating | Verminderde effectieve koperdikte en betrouwbaarheidsrisico |
| Overmatige defecten | Herwerk, afval en een lagere productieopbrengst |
| Moeilijke inspectie | Extra kosten voor dwarsdoorsnede- en procesanalyse |
Vanuit een prestatieperspectief is de belangrijkste zorg de betrouwbaarheid van de interconnectie op lange termijn. Ruwe of beschadigde gatwanden kunnen bijdragen aan ongelijkmatige beplating en lokale zwakke plekken. Onder thermische cycli, mechanische spanning of herhaalde assemblageprocessen kunnen deze zwakke plekken groter worden. Onderzoek van IPC heeft ook een verband aangetoond tussen boor- en beplatingsomstandigheden en de betrouwbaarheid van doorgeplateerde gaten, waarbij is geconstateerd dat een grotere wandruwheid gepaard kan gaan met beplatingsplooien en lokaal een lage koperdikte.
Ruwheid van de boorgatwand: veelvoorkomende productieproblemen en oplossingen
Verschillende productieomstandigheden kunnen de ruwheid van de wand vergroten. Versleten boren zijn een veelvoorkomende oorzaak, omdat de snijkant het laminaatmateriaal niet meer schoon verwijdert. Een te hoge aanvoersnelheid kan de mechanische spanning verhogen en de glasvezels beschadigen, terwijl een ongeschikte spindelsnelheid kan bijdragen aan warmteontwikkeling en vervorming van de hars.
Ook de materiaalsamenstelling is van belang. Verschillende harssystemen, glassoorten, koperstructuren en laminaatdiktes reageren verschillend tijdens het boren. Het is daarom onwaarschijnlijk dat het toepassen van één set boorparameters op elk PCB-materiaal consistente resultaten oplevert.
Een praktische controlestrategie moet onder andere bestaan uit het beheren van de levensduur van het gereedschap, het optimaliseren van de spindelsnelheid en de voeding, het gebruik van geschikte invoer- en ondersteuningsmaterialen, de juiste materiaalsamenstelling en regelmatige dwarsdoorsnede-inspectie . Ook het ontvetten moet zorgvuldig worden gecontroleerd: onvoldoende behandeling kan harsresten achterlaten, terwijl een te agressieve behandeling de diëlektrische structuur onnodig kan veranderen.
Wanneer er een defect in de galvaniseerlaag optreedt, moeten technici het proces daarom terugvolgen in plaats van direct de galvaniseerchemie aan te passen. Het controleren van boorslijtage, boorparameters, het uiterlijk van de boorgatwand, harssmeervorming, de conditie van de glasvezels en de effectiviteit van de ontsmetting kan helpen de werkelijke oorzaak te achterhalen. De IPC-richtlijnen voor probleemoplossing leggen eveneens een verband tussen boorgerelateerde omstandigheden en problemen met de galvaniseerlaag en de kwaliteit van het boorgat.
Ruwheid van de gatwand: hoe fabrikanten de opbrengst kunnen verbeteren
De beste aanpak is om de kwaliteit van de gatwand te beschouwen als een kwestie van procesbeheersing in plaats van alleen als een kwestie van inspectie. Tegen de tijd dat ernstige ruwheid zichtbaar wordt door galvaniseerfouten of betrouwbaarheidsproblemen, zijn de productiekosten al gestegen.
Fabrikanten zouden de levensduur van boren moeten monitoren op basis van het werkelijke aantal gaten en de materiaalcondities, in plaats van alleen te vertrouwen op een vast vervangingsschema. Boorparameters moeten voor elke laminaatconstructie worden gevalideerd, en een eerste-stukanalyse of periodieke dwarsdoorsnedeanalyse kan helpen controleren of het proces consistente wanden produceert.
Het is ook waardevol om boorgegevens te koppelen aan galvaniseer- en elektrische testresultaten. Als galvaniseerfouten herhaaldelijk voorkomen bij specifieke materialen, in bepaalde fasen van de levensduur van het gereedschap of bij bepaalde boorprogramma's, kan de correlatie zwakke plekken in het proces aan het licht brengen die bij een gewone eindinspectie mogelijk over het hoofd worden gezien.
Naar mijn mening is dit waar de controle van de gatwand bijzonder waardevol wordt: een gladde gatwand is niet alleen een esthetische eis; het vormt een essentieel onderdeel van een betrouwbare metaallaag . Het controleren van het oppervlak vóór het galvaniseren is over het algemeen efficiënter dan het later in het productieproces proberen te compenseren voor een instabiel oppervlak.
Conclusie
De conditie van de gatenwanden is een aspect van de printplaatproductie dat vaak over het hoofd wordt gezien, omdat het verborgen zit in de printplaat. Dit verborgen oppervlak speelt echter een directe rol in het metallisatieproces en kan de uniformiteit van de beplating, de betrouwbaarheid van de gaten, de productieopbrengst en de totale productiekosten beïnvloeden.
Bij standaard printplaten hoeven kleine oneffenheden aan het oppervlak niet per se een functioneel probleem te vormen, zolang het afgewerkte gat nog steeds aan de geldende eisen voldoet. Naarmate printplaatontwerpen echter complexer worden en de betrouwbaarheidseisen toenemen, worden de procesmarges kleiner. Een defect dat tijdens het boren onbeduidend lijkt, kan na het verwijderen van de smear, het afzetten van koper, thermische cycli en de assemblage veel belangrijker worden.
De praktische les is eenvoudig: beoordeel een geboord gat niet alleen op basis van de diameter en de positie . Ook de conditie van de binnenwand verdient aandacht. Effectief gereedschapsbeheer, geoptimaliseerde boorparameters, gecontroleerd ontvetten, adequate inspectie en nauwe samenwerking tussen boor- en galvaniseerprocessen kunnen verborgen defecten voorkomen voordat ze tot kostbare storingen leiden.
Voor PCB-fabrikanten en -kopers kan het vroegtijdig bespreken van de kwaliteit van de gatwanden in het engineeringproces daarom bijdragen aan een betere consistentie, minder onnodig herstelwerk en afval, en een betrouwbaarder productieproces van binnenuit opbouwen.
Veelgestelde vragen
1. Waardoor ontstaan ruwe wanden in de gaten van een printplaat?
Veelvoorkomende oorzaken zijn onder andere versleten boorpunten, een onjuiste spindelsnelheid of aanvoersnelheid, overmatige boorwarmte, ongeschikte boorparameters, onjuiste opbouwcondities en verschillen in laminaatconstructie. Scheuren in glasvezels en vervorming van de hars kunnen beide bijdragen aan een onregelmatige wand.
2. Welke invloed heeft ruwheid op de beplating van printplaten?
Een onregelmatige gatwand kan de oppervlaktevoorbereiding en koperafzetting minder consistent maken. Ernstige defecten kunnen, afhankelijk van de specifieke procesomstandigheden, leiden tot een ruwe beplating, dunne koperlagen, holtes in de beplating of een zwakke hechting.
onze linkedin sqpcb.com

- Speciale printplaat
- lange printplaat
- Flexibele printplaten
- Speciale printplaat
- Express printplaat
- PCB-prototype
- LED printplaat
- PCB
- PCB-betekenis
- Printplaat
- PCB-fabrikant
- Stijve printplaat
 Offerte
 E-mail