La qualité de la fabrication des circuits imprimés est souvent évaluée selon leurs performances électriques, le choix des matériaux et l'assemblage des composants, mais la précision du tracé est tout aussi importante. Un circuit imprimé peut présenter d'excellentes caractéristiques électriques et néanmoins engendrer des problèmes d'assemblage ou de fiabilité si ses bords sont endommagés, ses dimensions inexactes ou si son profil présente des bavures excessives et un délaminage.
C’est pourquoi le profilage des circuits imprimés mérite une attention accrue lors de la fabrication. Il ne s’agit pas d’une simple découpe finale ; il influe directement sur la précision dimensionnelle, la qualité des bords, l’ajustement mécanique, l’efficacité d’assemblage et même la fiabilité à long terme du circuit imprimé fini. Pour les fabricants et les acheteurs de circuits imprimés, la compréhension de ce processus permet de réduire les problèmes de production évitables et d’améliorer la constance globale des produits.
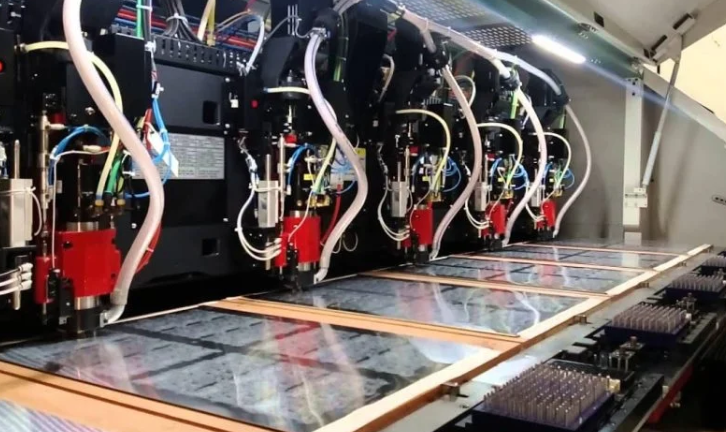
Profilage de PCB
Qu'est-ce que le profilage de circuits imprimés ?
Le profilage des circuits imprimés (PCB) désigne le processus de découpe ou d'usinage d'une carte de circuit imprimé afin d'obtenir sa forme et ses dimensions finales spécifiées. Une fois la carte fabriquée sous forme de panneau, le profilage permet de séparer les différentes cartes ou de créer le contour externe requis, conformément aux plans mécaniques et aux données de fabrication du client.
Les méthodes de profilage courantes comprennent le fraisage CNC, le rainurage en V, le poinçonnage et d'autres techniques de séparation mécanique. Le fraisage CNC est particulièrement utile lorsque la plaque présente un contour irrégulier, des rainures, des bords incurvés ou des caractéristiques mécaniques complexes. Le rainurage en V est plus adapté aux plaques aux bords relativement droits qui peuvent être séparées le long de lignes de rainurage prédéfinies.
Le profilage exige la maîtrise de plusieurs paramètres, notamment le diamètre de l'outil, la vitesse de coupe, l'avance, l'usure de l'outil, l'épaisseur de la planche, la structure du matériau et la trajectoire de coupe. Un léger écart dans l'un de ces paramètres peut affecter les dimensions finales de la planche ou l'état des bords. Par conséquent, le profilage doit être considéré comme une étape essentielle du contrôle dimensionnel et non comme une simple finition.
Pourquoi le profilage des circuits imprimés est important en production
La raison la plus évidente de contrôler le profil est la précision dimensionnelle. Les produits électroniques modernes disposent souvent d'un espace interne limité, et les circuits imprimés doivent s'insérer avec précision dans les boîtiers, les connecteurs, les dissipateurs thermiques, les blindages ou les assemblages mécaniques. Même un léger écart dimensionnel peut compliquer l'installation ou perturber le fonctionnement des composants environnants.
La qualité des bords est un autre facteur important. Un usinage inadéquat peut engendrer des bavures, des bords rugueux, des traces de résine, une exposition des fibres ou un délaminage localisé. Ces défauts peuvent ne pas affecter immédiatement la continuité électrique, mais ils peuvent créer des problèmes mécaniques et d'assemblage. Dans les applications où les cartes sont insérées dans des boîtiers étroits ou placées à proximité d'autres composants, des bords endommagés peuvent devenir un problème de fiabilité concret.
À mon avis, le profilage doit être considéré comme un processus de contrôle qualité plutôt que comme une simple opération de découpe. Un bon profil allie dimensions exactes, arêtes nettes, tolérances stables et dommages minimaux au matériau . Cette approche permet d'éviter que de petits écarts de fabrication ne se transforment en problèmes majeurs lors de l'assemblage.
Facteurs de coût du profilage des circuits imprimés
Le coût du profilage dépend de plusieurs facteurs, au-delà de la simple opération de découpe. Le matériau du panneau, son épaisseur, la complexité du contour, le volume de production, les besoins en outillage, le temps machine et les exigences de contrôle peuvent tous influencer le coût final de fabrication.
Pour les cartes rectangulaires simples, le rainurage en V ou le fraisage direct peuvent être relativement efficaces. Les contours complexes comportant des courbes, des sections étroites, des rainures internes ou de multiples découpes nécessitent généralement un temps de fraisage CNC plus long et une programmation plus détaillée. Des outils de fraisage plus petits peuvent également être nécessaires pour les angles aigus ou les éléments étroits, ce qui augmente le temps d'usinage et la consommation d'outils.
L'usure des outils est un autre facteur de coût à ne pas négliger. Une fraise usée peut accroître la formation de bavures et les variations dimensionnelles, tandis que son utilisation continue peut engendrer des coûts de rebut ou de retouche plus élevés. Pour une production en grande série, le remplacement des outils à un intervalle approprié peut donc s'avérer plus économique que de tenter de maximiser leur durée de vie au détriment de la qualité.
Il existe également des coûts indirects. Un profilage incorrect peut entraîner l'échec des cartes lors du contrôle mécanique, nécessiter des retouches, retarder l'assemblage, voire conduire à la mise au rebut de panneaux. C'est pourquoi la maîtrise du processus en phase de fabrication est souvent plus rentable que la correction des problèmes de profilage après expédition.
Problèmes de profilage des circuits imprimés et solutions pratiques
Plusieurs problèmes peuvent survenir lors du fraisage des contours de cartes. Les bavures sont parmi les plus fréquentes. Un excès de bavures peut être dû à des paramètres de coupe inadaptés, à l'usure de l'outil, à un mauvais choix d'outil ou à un contrôle insuffisant du processus. Un contrôle régulier de l'outil, l'optimisation des réglages d'avance et de broche, ainsi que des stratégies de fraisage appropriées contribuent à obtenir des bords plus nets.
Le délaminage peut se produire lorsque des contraintes mécaniques ou thermiques excessives endommagent la structure du stratifié près du bord de coupe. Ce phénomène est particulièrement important pour les panneaux multicouches et les matériaux présentant des caractéristiques structurelles différentes. Des paramètres de coupe appropriés, des outils affûtés, une géométrie d'outil adaptée et des conditions d'usinage maîtrisées permettent de réduire ce risque.
Les erreurs dimensionnelles peuvent provenir de données de routage incorrectes, de problèmes d'étalonnage machine, de déformations d'outils, de mouvements de matière ou de paramètres de compensation inappropriés. Les fabricants doivent vérifier soigneusement les données FAO, maintenir la précision machine et effectuer des contrôles dimensionnels sur le premier article ou en cours de production pour les produits critiques.
Un autre problème est l'éclatement des fibres ou la mise à nu des renforts en bordure de la carte. Si une certaine exposition du matériau peut être acceptable selon l'application et les spécifications, des dommages excessifs peuvent indiquer des conditions d'usinage inadaptées. Pour les cartes utilisées dans des environnements mécaniques exigeants, l'inspection des bords doit donc être intégrée au processus de contrôle qualité.
Comment le profilage des circuits imprimés affecte les performances des circuits imprimés
Bien que le profilage concerne principalement la forme physique de la carte, ses effets peuvent s'étendre aux performances globales du produit. Des dimensions précises contribuent à garantir une installation mécanique correcte, un alignement optimal des connecteurs, un bon ajustement au boîtier et un positionnement précis de l'interface thermique.
Pour les circuits imprimés haute densité, la qualité des bords revêt une importance accrue, car l'espace disponible entre le contour du circuit et les pistes en cuivre adjacentes peut être limité. Un profilage insuffisant peut engendrer des dommages mécaniques imprévus ou réduire la marge de fabrication prévue.
Pour les applications soumises à des contraintes mécaniques, des bords nets et stables contribuent à une meilleure fiabilité à long terme. Une carte correctement insérée dans son boîtier est moins susceptible de subir des interférences mécaniques ou des contraintes d'installation inutiles. Par conséquent, la qualité du profilage doit être évaluée conjointement avec les autres caractéristiques de fabrication des circuits imprimés, et non considérée indépendamment.
Contrôle qualité du profilage des circuits imprimés
Un processus de profilage fiable associe généralement le contrôle de la fabrication à l'inspection dimensionnelle. Avant la production, le fabricant doit vérifier le contour de la carte, les chemins de routage, les fentes, les rayons d'angle et les tolérances mécaniques pertinentes par rapport aux données de conception du client.
Durant la production, l'état des machines et des outils de coupe doit être surveillé. Le contrôle de la première pièce permet de vérifier que les dimensions et la qualité des bords sont conformes aux exigences avant le traitement de séries plus importantes. Pour les cartes critiques, le contrôle dimensionnel peut inclure la mesure de la longueur et de la largeur totales, des dimensions des rainures, du rapport entre les trous et les bords, ainsi que d'autres caractéristiques mécaniques.
L'inspection visuelle est également utile pour identifier les bavures, le délaminage, les dommages à la résine, la rugosité excessive et autres défauts de bord. Les critères d'acceptation spécifiques doivent toujours être basés sur le dessin applicable, les exigences du client et les normes de fabrication.
| Problème commun | La cause principale | Impact potentiel | Solution pratique |
|---|---|---|---|
| Bavures | Outils usés, vitesse d'avance incorrecte ou conditions de coupe inadaptées | Bords rugueux et problèmes d'assemblage potentiels | Utilisez des outils affûtés et optimisez les paramètres de coupe |
| Délaminage | Chaleur excessive ou contrainte mécanique pendant le routage | Dommages au stratifié et fiabilité mécanique réduite | Contrôler les conditions d'usinage et utiliser un outillage adapté |
| Erreurs dimensionnelles | Problèmes de données FAO incorrectes, de déviation d'outil ou d'étalonnage de la machine | Mauvaise adaptation du boîtier et interférences d'assemblage | Vérifier les données de fabrication et effectuer un contrôle dimensionnel |
| Sortie de fibre | Paramètres de coupe incorrects ou outils de fraisage usés | Renforts apparents et bords de planches irréguliers | Maintenir les outils et optimiser les paramètres de routage |
| Bords rugueux | Géométrie d'outil inadéquate ou usure excessive de l'outil | Manipulation difficile et qualité de coupe réduite | Sélectionner les outils appropriés et surveiller leur état |
| Écart de profil | Chemin de routage incorrect ou précision machine insuffisante | La carte peut ne pas répondre aux exigences des dessins mécaniques | Vérifier les fichiers CAM et effectuer l'inspection de la première pièce |
Profilage des circuits imprimés : mon point de vue sur les raisons pour lesquelles il mérite une plus grande attention.
Les discussions sur la fabrication des circuits imprimés se concentrent souvent sur l'épaisseur du cuivre, l'impédance, la finition de surface, le vernis épargne et les tests électriques. Ces aspects sont certes importants, mais la précision mécanique ne doit pas être négligée.
Une carte de circuit imprimé (PCB) est avant tout un composant physique qui doit s'intégrer à un système plus vaste. Un contour incorrect peut empêcher l'alignement correct d'un connecteur, rendre la carte incompatible avec son boîtier ou compliquer inutilement le processus d'assemblage. De plus, les bavures et les dommages sur les bords peuvent engendrer des problèmes de qualité difficiles à détecter une fois la carte en phase d'assemblage final.
Du point de vue de la fabrication, la meilleure approche consiste à maîtriser le profilage dès le départ : vérifier les données de conception, choisir une méthode de profilage appropriée, assurer la maintenance de l’outillage, optimiser les paramètres de coupe et contrôler les dimensions et la qualité des bords. Cette méthode, relativement simple, permet de réduire les rebuts, d’améliorer la régularité et de faciliter considérablement la transition entre la fabrication des circuits imprimés et l’assemblage final.
Conclusion
Une carte de circuit imprimé (PCB) est bien plus qu'un simple circuit électrique : c'est aussi une pièce mécanique de précision. La qualité de ses dimensions extérieures et de ses bords influe sur sa facilité d'intégration dans un boîtier, sa connexion avec d'autres composants, sa résistance aux manipulations mécaniques et ses performances tout au long du montage et de la maintenance.
Un profilage de qualité exige un équilibre entre précision dimensionnelle, qualité des arêtes, efficacité d'usinage et maîtrise des coûts . Les problèmes tels que les bavures, le délaminage, la rupture des fibres et les écarts dimensionnels sont souvent évitables lorsque les fabricants utilisent des outils adaptés, des paramètres d'usinage optimisés, des données FAO précises et des procédures d'inspection efficaces.
Pour les acheteurs de circuits imprimés, s'informer sur les tolérances de profilage et le contrôle de la qualité des bords est tout aussi important que de discuter des spécifications électriques. Pour les fabricants, investir dans un contrôle précis du profilage permet de réduire les retouches et les rebuts, tout en améliorant la régularité des livraisons. Dans une industrie électronique de plus en plus compacte et précise, un profilage fiable des cartes est un détail de fabrication, aussi minime soit-il, qui peut avoir un impact considérable sur le produit fini.
FAQ
1. Qu'est-ce que le profilage de circuits imprimés ?
Le profilage des circuits imprimés est le processus d'usinage ou de séparation d'un circuit imprimé selon sa forme et ses dimensions externes spécifiées. Les méthodes courantes comprennent le fraisage CNC et le rainurage en V.
2. Qu'est-ce qui provoque des bavures lors du profilage des circuits imprimés ?
Les bavures peuvent être causées par des outils de coupe usés, des vitesses d'avance ou de broche inadaptées, un mauvais choix d'outil ou un contrôle insuffisant du processus. L'entretien des outils et l'optimisation des paramètres d'usinage permettent de réduire la formation de bavures.
3. Le profilage des circuits imprimés peut-il provoquer un délaminage ?
Oui. Des contraintes mécaniques excessives, la chaleur, des conditions de coupe inadaptées ou des outils usés peuvent contribuer à un délaminage localisé près du bord de la carte. Un outillage approprié et des paramètres d'usinage maîtrisés permettent de minimiser ce risque.
4. Comment la précision du profilage affecte-t-elle l'assemblage des circuits imprimés ?
Des dimensions incorrectes de la carte peuvent entraîner des problèmes d'ajustement au boîtier, d'alignement des connecteurs, de trous de fixation, de dissipateurs thermiques et d'autres composants mécaniques. Un profilage précis permet de garantir un assemblage correct de la carte dans le boîtier final.
5. Comment les fabricants peuvent-ils améliorer la qualité du profilage des circuits imprimés ?
Les fabricants peuvent améliorer la qualité en vérifiant les données FAO, en sélectionnant la méthode de profilage appropriée, en maintenant des outils affûtés, en optimisant les paramètres d'usinage, en calibrant les équipements et en effectuant des contrôles dimensionnels et visuels tout au long de la production.

- Circuit imprimé spécial
- circuit imprimé long
- PCB flexibles
- Circuit imprimé spécial
- Circuit imprimé Express
- Prototype de PCB
- LED PCB
- PCB
- Signification de PCB
- Circuit imprimé
- Fabricant de circuits imprimés
- Carte PCB rigide
 Soumission
 E-mail