Les circuits imprimés multicouches sont largement utilisés en électronique de pointe car ils permettent d'intégrer davantage de circuits dans un espace réduit tout en répondant à des exigences électriques et mécaniques complexes. Cependant, la fiabilité d'une structure multicouche repose sur bien plus qu'une simple fabrication précise des circuits. Le processus de liaison entre les noyaux, les préimprégnés et les feuilles de cuivre est tout aussi important. C'est là que les machines à laminer les circuits imprimés deviennent indispensables.
Un système de lamination ne se contente pas d'assembler plusieurs couches de circuit imprimé par simple pression. Il doit créer une combinaison rigoureusement contrôlée de température, de pression, de temps et souvent de vide afin que la résine s'écoule correctement et que les différentes couches forment une structure stable et uniforme. La documentation technique d'IPC décrit la lamination multicouche comme un procédé dans lequel les préimprégnés et les noyaux sont empilés et collés sous des conditions contrôlées de chauffage, de pression et, dans de nombreuses applications, de vide.
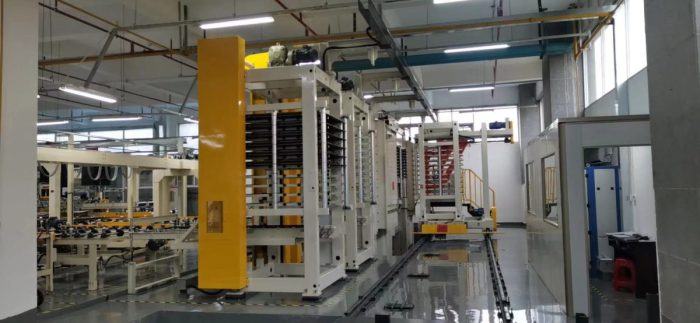
Machines de laminage de circuits imprimés
Que sont les machines à plastifier les circuits imprimés ?
Les machines de lamination de circuits imprimés sont des systèmes de presse industriels conçus pour assembler les différentes couches d'un circuit imprimé multicouche en une structure mécaniquement stable. Un empilement typique peut comprendre des feuilles de cuivre, des âmes de couches internes et plusieurs feuilles de préimprégné. Lors du pressage, la chaleur active et polymérise la résine du préimprégné, tandis que la pression assure un contact intime entre les couches.
Les équipements de lamination modernes comprennent généralement des plateaux chauffants, des systèmes de contrôle de la pression et de la température, des structures de chargement et, selon l'application, un système de mise sous vide. Les presses multi-ouvertures permettent de traiter plusieurs piles de préimprégnés au cours d'un même cycle de production, ce qui améliore l'efficacité de la fabrication. Le profil de lamination précis dépend du système de résine, de l'état du préimprégné, de la structure du panneau et des exigences relatives aux matériaux.
C’est pourquoi cette machine doit être considérée comme une plateforme de contrôle de processus plutôt que comme une simple presse hydraulique de grande taille . Sa capacité à maintenir une répartition stable de la température, une pression uniforme, des vitesses de chauffage et de refroidissement appropriées et des cycles répétables influe directement sur la constance du circuit imprimé fini.
Comment les machines de lamination de circuits imprimés affectent les performances des circuits imprimés
L'étape de stratification influe directement sur l'épaisseur du circuit imprimé, sa stabilité dimensionnelle, l'adhérence intercouche, la structure diélectrique et sa fiabilité à long terme. Un contrôle insuffisant de la température ou de la pression peut entraîner une irrégularité du flux de résine. Un flux excessif peut modifier l'épaisseur diélectrique souhaitée, tandis qu'un flux insuffisant peut engendrer des zones de mauvaise adhérence ou des vides internes.
Le vide est particulièrement important pour les applications où la présence d'air ou d'humidité emprisonnés pourrait nuire à la fiabilité. IPC indique qu'une étape de vide à basse température peut être introduite lors de la lamination afin de réduire les vides internes, qui peuvent autrement constituer des réservoirs d'humidité.
Le cycle thermique est également important. Les différents matériaux de circuits imprimés nécessitent des conditions de traitement différentes ; un protocole de température et de pression universel ne convient donc pas à toutes les cartes. Par exemple, les matériaux haute fréquence ou haute température peuvent exiger des profils de lamination spécifiques. Les recommandations de Rogers concernant le traitement de certains matériaux multicouches spécifient des conditions contrôlées de température, de pression, de temps de maintien et de refroidissement, ce qui explique pourquoi le processus doit être adapté au matériau.
En pratique, une bonne qualité de lamination contribue à une meilleure homogénéité dimensionnelle, à une adhérence intercouche plus forte, à des propriétés diélectriques stables et à une résistance accrue aux contraintes thermiques et mécaniques. À l'inverse, une lamination de mauvaise qualité peut être à l'origine de délamination, de cloquage, de déformation, de variations d'épaisseur et de problèmes de fiabilité.
Quels sont les facteurs de coût des machines à laminer les circuits imprimés ?
Le prix d'achat d'une presse à laminer ne représente qu'une partie du coût total. La capacité de la machine, la taille du plateau, le nombre d'ouvertures, le mode de chauffage, la plage de pression, la capacité de mise sous vide, le niveau d'automatisation, la précision du contrôle de la température, les besoins de maintenance et la consommation d'énergie sont autant d'éléments qui peuvent influencer l'investissement.
Pour les fabricants de circuits imprimés à grand volume, l'efficacité de la production est primordiale. Une machine capable de traiter plusieurs piles en un seul cycle peut améliorer le débit, mais une capacité supérieure exige généralement un investissement initial plus important. La surveillance avancée et l'automatisation peuvent également augmenter les coûts d'équipement tout en réduisant la dépendance à l'opérateur et en améliorant la reproductibilité du processus.
Il convient également de prendre en compte les coûts d'exploitation. La consommation d'énergie liée au chauffage et au refroidissement, la maintenance des systèmes hydrauliques et de vide, le remplacement des consommables ou des matériaux de répartition de pression, ainsi que les temps d'arrêt dus à la maintenance des équipements peuvent avoir une incidence significative sur le coût à long terme par panneau. Les coussinets de presse réutilisables haute performance, par exemple, sont conçus pour résister à des cycles de stratification répétés et permettent de réduire les déchets et les coûts d'exploitation par rapport aux matériaux de répartition de pression jetables.
Du point de vue du fabricant, la machine la plus économique n'est pas forcément celle dont le prix d'achat est le plus bas. L'important est de savoir si l'équipement peut produire de manière constante la qualité requise au volume de production souhaité. Une presse bon marché qui génère des défauts fréquents, des temps de cycle longs ou des résultats instables peut s'avérer plus coûteuse à terme.
Quels problèmes les machines à laminer les circuits imprimés peuvent-elles causer ?
Même lorsque l'équipement de base est correctement sélectionné, des problèmes de lamination peuvent survenir si la machine, les matériaux et les paramètres de processus ne sont pas correctement adaptés.
Le délaminage est l'un des problèmes les plus graves. Il peut résulter d'une adhérence insuffisante, d'une contamination, d'une humidité excessive, de conditions de polymérisation inappropriées ou d'un cycle de lamination inadéquat. La maîtrise de l'humidité est primordiale, car les matériaux des circuits imprimés peuvent absorber l'humidité, ce qui peut contribuer à leur dégradation lors de la fabrication et lors d'une exposition thermique ultérieure.
Les vides et les bulles constituent un autre problème courant. L'air emprisonné, l'humidité ou un écoulement inadéquat de la résine peuvent créer des défauts internes. L'utilisation d'un système de vide et un contrôle précis des profils de pression et de température peuvent contribuer à réduire ce risque.
Des déformations et des distorsions dimensionnelles peuvent survenir lorsque les contraintes thermiques et mécaniques au sein de la structure multicouche ne sont pas suffisamment maîtrisées. Les coefficients de dilatation thermique variant selon les matériaux, les conditions de chauffage et de refroidissement peuvent influencer la forme finale du circuit imprimé. Les recherches de l'IPC soulignent également l'importance des distorsions induites par le procédé dans la fabrication des stratifiés multicouches.
Une épaisseur irrégulière ou une mauvaise répartition de la résine peuvent résulter d'une répartition incorrecte de la pression, d'un choix inadapté de préimprégné, d'une épaisseur de matériau non homogène ou de conditions de presse défectueuses. Ces problèmes peuvent à terme affecter l'impédance, les dimensions mécaniques, la précision du perçage et les performances d'assemblage.
La solution ne consiste pas simplement à augmenter la température ou la pression. Les fabricants doivent établir des recettes de lamination adaptées à chaque matériau et à chaque empilement, maintenir un étalonnage précis de la température et de la pression, contrôler les conditions de stockage des matériaux, inspecter régulièrement les surfaces et les coussins de presse et surveiller les résultats de production grâce à des procédures de contrôle de la qualité appropriées.
Comment améliorer les machines de lamination de circuits imprimés et le contrôle des processus
Un contrôle qualité efficace du laminage commence avant même l'entrée de la pile dans la presse. Le préimprégné et les matériaux d'âme doivent être stockés et manipulés conformément à leurs exigences, tandis que la conception de l'empilement, la répartition du cuivre, l'épaisseur du préimprégné et la teneur en résine doivent être vérifiées avant la production.
Lors du pressage, les fabricants doivent surveiller la température aux points pertinents plutôt que de se fier uniquement au réglage nominal du plateau. La pression doit être appliquée conformément au profil de procédé qualifié, tandis que les vitesses de chauffage et de refroidissement doivent rester dans les limites appropriées au matériau.
Le contrôle du vide est également précieux pour réduire les bulles d'air et améliorer l'homogénéité du collage. Après la lamination, les fabricants peuvent vérifier l'épaisseur, la planéité, la qualité du collage et d'autres caractéristiques pertinentes par inspection et essais.
À mon avis, la plus grande erreur consiste à considérer la lamination comme un simple paramètre machine . La température, la pression, le vide, l'état du matériau, la conception de l'empilement et le comportement du refroidissement interagissent entre eux. Une presse haut de gamme ne peut compenser un mauvais contrôle du matériau, et d'excellents matériaux ne peuvent compenser un processus instable. Le véritable objectif devrait être de définir une plage de processus reproductible dans laquelle l'équipement, les matériaux et les paramètres de production fonctionnent de concert.
Types de machines de laminage de circuits imprimés
Les plastifieuses sont classées selon leur mode de chauffage. Les plus courantes sont :
1. Presse à plastifier à chauffage électrique
Ces machines utilisent des éléments chauffants électriques, généralement des fils résistifs, pour générer de la chaleur, qui est ensuite transférée aux plaques de laminage. Leur conception simple et leur coût relativement faible en font une bonne option pour les fabricants aux budgets serrés.
Avantages :
-
Abordable : Une technologie simple permet de réduire le coût de l'équipement.
-
Facilité d'utilisation : La machine est facile à utiliser et à entretenir.
Inconvénients :
-
Consommation énergétique élevée : Les systèmes de chauffage électrique sont généralement plus chers que les alternatives au gaz naturel ou au diesel.
-
Chauffage irrégulier : Au fil du temps, la résistance des fils chauffants peut changer, entraînant un chauffage irrégulier qui a un impact négatif sur la qualité de la lamination.
-
Chauffage lent : Les temps de chauffage sont plus longs qu'avec les systèmes plus avancés, ce qui peut ralentir la production.
-
Précision moindre : Pour les circuits imprimés de haute précision, cette méthode ne fournit pas la précision requise.
2. Presse de laminage chauffante à feuille de cuivre
Les presses chauffantes à feuille de cuivre utilisent la feuille de cuivre comme source de chaleur, exploitant l'excellente conductivité thermique du cuivre pour répartir la chaleur uniformément sur la plaque de plastification.
Avantages :
-
Chauffage uniforme : La conductivité élevée du cuivre assure une répartition uniforme de la chaleur, évitant ainsi les points chauds.
-
Chauffage plus rapide : Ce système est plus efficace que le chauffage électrique, ce qui permet de réduire les temps de chauffage.
-
Idéal pour les circuits imprimés de haute précision : Ce système est parfaitement adapté aux applications exigeant une précision et une qualité élevées.
Inconvénients :
-
Coût plus élevé : Les systèmes de chauffage à feuille de cuivre ont tendance à être plus chers que les systèmes électriques.
-
Risque d'incendie : Le système repose sur des capteurs de température, et un mauvais positionnement ou un entretien inadéquat peuvent entraîner une surchauffe dangereuse et des incendies.
-
Problèmes de résistance des équipements : Les systèmes à feuilles de cuivre utilisent généralement des plaques d'aluminium à oxyde noir, qui ne sont pas aussi durables que l'acier, ce qui peut entraîner des problèmes de déformation et de pression lors de la lamination.
-
Exigences d'entretien : Les systèmes à feuille de cuivre nécessitent un entretien fréquent pour garantir un fonctionnement fiable.
Remarque : Bien que ce type de machine soit couramment associé aux presses à laminer Cedal, il souffre de plusieurs problèmes importants, ce qui explique son adoption limitée par de nombreux fabricants de circuits imprimés.

Machines de laminage de circuits imprimés
3. Presse à plastifier à chauffage à huile thermique
Les presses à huile thermique utilisent l'huile thermique comme fluide de transfert de chaleur. Cette méthode assure un chauffage constant et uniforme, fonctionnant à des températures relativement basses.
Avantages :
-
Contrôle précis de la température : Les systèmes à huile thermique offrent une gestion précise de la température, chaque plaque maintenant une variation de température inférieure à ±1°C et entre les plaques inférieure à ±2°C.
-
Économies d'énergie : Le chauffage à l'huile thermique est plus économe en énergie que les systèmes électriques, permettant d'économiser de 30 % à 50 % sur les coûts énergétiques, selon la fréquence d'utilisation.
-
Conception mécanique robuste : L'utilisation de plaques d'acier et de plateaux porteurs assure une grande stabilité mécanique et réduit la déformation du circuit imprimé.
Inconvénients :
-
Coût initial élevé : L'investissement requis pour les systèmes à huile thermique est plus élevé que pour les autres méthodes de chauffage, et la maintenance peut également s'avérer coûteuse.
-
Opération complexe : Cette méthode nécessite une gestion rigoureuse de la température et de la pression afin de garantir un chauffage uniforme.
-
Consommation d'énergie : Un chauffage continu est nécessaire, ce qui peut entraîner une consommation d'énergie plus élevée si le système n'est pas utilisé fréquemment.
Défauts de laminage courants
Un contrôle incorrect lors du laminage peut entraîner les défauts suivants :
-
Délamination des couches : Un chauffage ou une pression insuffisants peuvent entraîner la séparation des couches.
-
Bulles : L'air emprisonné lors de la lamination peut former des bulles entre les couches.
-
Stratification irrégulière : Un chauffage ou une pression incohérents peuvent provoquer une liaison irrégulière, entraînant des déformations de surface.
-
Détachement de la feuille de cuivre : Une température ou une pression excessive peut entraîner le détachement de la feuille de cuivre de son substrat.
SQPCB utilise des presses à laminer à chauffage par huile thermique de pointe, associées à des systèmes de contrôle de température de haute précision, afin de garantir des conditions de laminage optimales pour chaque circuit imprimé. Grâce à un contrôle rigoureux de la température, de la pression et du temps, nous assurons la conformité de chaque circuit imprimé aux normes de qualité internationales. Cette approche est particulièrement adaptée aux circuits imprimés multicouches et aux cartes HDI.
Pourquoi les machines de lamination de circuits imprimés sont importantes dans la fabrication moderne de circuits imprimés
À mesure que les circuits imprimés deviennent plus fins, plus denses et plus complexes, la tolérance aux variations de fabrication diminue. Les cartes multicouches peuvent comporter de nombreuses interfaces, des géométries fines, des structures diélectriques contrôlées et des matériaux spécialisés. Un petit défaut de stratification, apparemment insignifiant lors de la fabrication, peut ultérieurement engendrer de graves problèmes électriques, mécaniques ou de fiabilité.
Pour les fabricants de circuits imprimés, investir dans des équipements performants n'est donc qu'un point de départ. La véritable valeur ajoutée réside dans l'association de machines fiables à une ingénierie des processus rigoureuse, une gestion des matériaux efficace, une maintenance préventive et un contrôle qualité strict.
Un processus de lamination bien maîtrisé permet aux fabricants de réduire les défauts évitables, d'améliorer la régularité de la production et de maintenir l'intégrité structurelle requise par les applications exigeantes. Ceci est particulièrement important lorsque les clients attendent une épaisseur de carte stable, un alignement précis des couches, une liaison intercouche fiable et des performances constantes d'un lot de production à l'autre.
En définitive, la réussite de la fabrication de circuits imprimés multicouches ne repose pas sur l'utilisation de la presse la plus coûteuse. Il s'agit plutôt d'utiliser un équipement adapté à la structure et aux matériaux du circuit, puis de maîtriser l'ensemble du processus avec une précision suffisante. Lorsque les capacités de l'équipement et la rigueur du processus sont optimales, la lamination devient un atout de fabrication maîtrisé plutôt qu'une source potentielle de problèmes de qualité.
FAQ
1. Quelle est la fonction principale des machines à laminer les circuits imprimés ?
Leur fonction principale est de lier les noyaux de circuits imprimés, les préimprégnés et les feuilles de cuivre en une structure multicouche unifiée grâce à la chaleur, la pression, le temps et, si nécessaire, le vide contrôlés.
2. Pourquoi utilise-t-on le vide lors de la lamination des circuits imprimés ?
Le vide permet d'éliminer l'air emprisonné et de réduire les vides internes. Ceci améliore l'homogénéité de l'adhérence et limite les risques d'infiltration d'humidité dans la structure multicouche.
3. Quel est l'impact de la lamination sur les performances des circuits imprimés ?
La stratification peut influencer l'adhérence intercouche, l'épaisseur du diélectrique, la stabilité dimensionnelle, la résistance mécanique et la fiabilité à long terme. Un processus de stratification instable peut engendrer des défauts tels que le délaminage, les vides, le gauchissement et les variations d'épaisseur.
4. Quels sont les principaux facteurs de coût lors du choix d'un équipement de plastification ?
Les facteurs importants comprennent la capacité de l'équipement, la taille du plateau, le nombre d'ouvertures, le contrôle de la température et de la pression, la capacité de vide, l'automatisation, la consommation d'énergie, la maintenance, les consommables et le volume de production prévu.
5. Comment les fabricants de PCB peuvent-ils réduire les défauts de lamination ?
Les fabricants peuvent réduire les défauts en contrôlant le stockage et l'humidité des matériaux, en utilisant des recettes d'empilage et de stratification qualifiées, en calibrant les systèmes de température et de pression, en entretenant l'équipement sous vide, en inspectant les coussins et les surfaces de presse et en surveillant la qualité des panneaux finis.

- Circuit imprimé spécial
- circuit imprimé long
- PCB flexibles
- Circuit imprimé spécial
- Circuit imprimé Express
- Prototype de PCB
- LED PCB
- PCB
- Signification de PCB
- Circuit imprimé
- Fabricant de circuits imprimés
- Carte PCB rigide
 Soumission
 E-mail