Introduction
L'exposition des couches internes est une étape cruciale du processus de fabrication des circuits imprimés (PCB). Au cours de cette étape, les couches internes recouvertes de résine photosensible sont exposées à la lumière ultraviolette (UV) afin de définir les motifs du circuit. Ce procédé garantit la formation précise des pistes de cuivre, assurant ainsi une connectivité et des performances optimales du circuit.
Lors de la fabrication de circuits imprimés multicouches, les couches internes sont masquées après la stratification, mais leur qualité influe directement sur le circuit imprimé final. Avant la gravure et la stratification du cuivre des couches internes, l'image du circuit doit être transférée avec précision sur la résine photosensible. C'est là que l'exposition des couches internes devient une étape de fabrication cruciale.
L'exposition ne se résume pas à l'application de lumière UV. La propreté de la surface, l'état de la résine photosensible, le repérage du motif, l'énergie d'exposition, la stabilité de l'équipement et le contrôle environnemental influent tous sur l'image finale. Les guides de dépannage de l'IPC identifient également les motifs et l'imagerie, notamment la sous-exposition de la résine photosensible, comme des sources importantes de problèmes de fabrication des circuits imprimés.
Pour les fabricants et les acheteurs de circuits imprimés, la compréhension de ce processus peut aider à expliquer pourquoi des variations d'imagerie apparemment minimes peuvent finalement se transformer en circuits ouverts, courts-circuits, erreurs dimensionnelles ou problèmes d'alignement dans une carte multicouche finie.
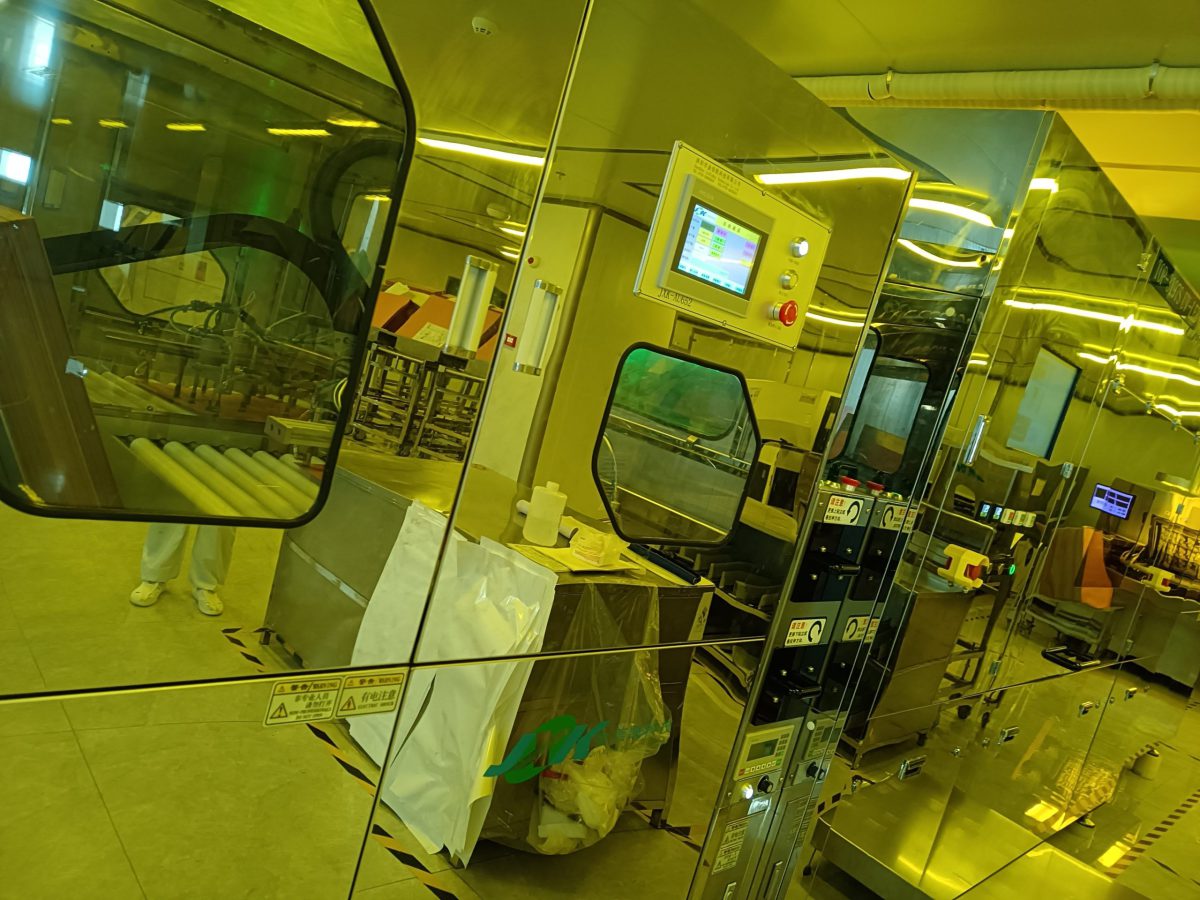
Exposition de la couche interne
Qu’est-ce que l’exposition de la couche interne ?
L'exposition de la couche interne est un procédé photolithographique utilisé pour transférer le motif du circuit imprimé sur un noyau en cuivre recouvert d'une résine photosensible avant développement et gravure. Dans un procédé classique, la surface de cuivre nettoyée est recouverte d'un film sec photosensible ou d'une autre résine photosensible appropriée. Un outil de photolithographie est aligné avec le panneau, et une lumière UV contrôlée expose la résine conformément au motif du circuit.
Dans un film sec classique à négatif, la résine exposée durcit et reste sur le cuivre pendant le développement. Les zones non exposées sont éliminées, laissant un motif de résine qui protège le cuivre après la gravure. L'imagerie directe laser (LDI) permet, quant à elle, d'exposer ce motif directement à partir des données de fabrication numériques, sans outil photographique physique.
La séquence de base peut donc être comprise comme suit :
Préparation du cuivre → Application de la résine photosensible → Alignement → Exposition → Développement → Gravure → Inspection AOI
Bien que l'exposition ne représente qu'une partie de cette séquence, il s'agit d'une étape en amont. Une erreur d'imagerie peut se propager aux étapes ultérieures de gravure et de lamination, ce qui rend le contrôle précoce du processus particulièrement important.
Pourquoi l'exposition de la couche interne nécessite un contrôle rigoureux du processus
La qualité de l'image dépend de plusieurs facteurs, et pas seulement du temps d'exposition. La surface de cuivre doit être parfaitement propre et correctement préparée pour assurer une adhérence optimale de la résine photosensible. Les recommandations techniques de l'IPC soulignent l'importance de la propreté, de la préparation de la surface, du choix de la résine photosensible, de l'état du matériel et de la synchronisation du processus pour obtenir des résultats d'imagerie stables.
L'alignement est un autre facteur essentiel. L'image doit être positionnée correctement par rapport au panneau et aux autres couches de l'empilement final. Les systèmes d'alignement optique automatisés, les cibles d'alignement et les outils de contrôle permettent de garantir la précision du positionnement. Pour les conceptions multicouches et HDI de plus en plus denses, même un léger écart d'alignement peut réduire la marge d'espacement disponible.
L'énergie d'exposition doit être adaptée à la résine photosensible et aux conditions de production. Une sous-exposition peut engendrer des motifs de résine peu nets ou mal définis, tandis qu'une surexposition peut altérer leurs dimensions et réduire la précision de l'image. Il est donc essentiel de contrôler et d'étalonner régulièrement l'équipement d'exposition, plutôt que de se fier uniquement aux réglages nominaux de la machine. La documentation de dépannage d'IPC mentionne spécifiquement une exposition incorrecte comme cause d'écarts de taille des motifs.
Quels problèmes peuvent survenir lors de l'exposition de la couche interne ?
Plusieurs problèmes courants peuvent survenir lors de l'imagerie ou devenir visibles lors du développement et de la gravure ultérieurs.
Une sous-exposition peut entraîner une polymérisation insuffisante de la résine, ce qui risque de provoquer une mauvaise adhérence ou la perte de détails importants lors du développement et de la gravure. Une surexposition peut engendrer des variations dimensionnelles du motif transféré. Ces deux problèmes peuvent s'avérer particulièrement critiques lorsque le motif comporte des lignes fines et des espaces étroits.
La poussière et la contamination constituent un autre problème. Une particule piégée entre le motif et la résine peut créer un défaut d'image localisé. Les couches internes étant finalement enfouies dans la structure multicouche, un défaut non détecté peut devenir difficile, voire impossible, à corriger après la lamination. Le respect des conditions de salle blanche et la manipulation contrôlée des matériaux sont donc essentiels.
Une mauvaise adhérence de la résine photosensible peut également engendrer des micro-perforations, un décollement ou des dommages aux bords du circuit. La solution ne consiste pas simplement à augmenter l'énergie d'exposition. Les fabricants doivent examiner le nettoyage du cuivre, la rugosité de surface, les conditions de lamination, le stockage de la résine et la chimie du procédé dans le cadre de l'analyse des causes profondes.
Les erreurs de repérage peuvent être dues à un alignement imprécis, à des variations dimensionnelles du visuel, au mouvement des panneaux ou à une compensation insuffisante. LDI permet de supprimer l'outil photographique physique comme source de variation, mais ne dispense pas d'une préparation précise des panneaux, d'un contrôle rigoureux de la mise au point, d'un étalonnage et d'une gestion du repérage efficaces.
Comment l'exposition des couches internes affecte les performances des circuits imprimés
La qualité de l'imagerie influe directement sur la géométrie physique des circuits en cuivre. Si les pistes sont plus étroites que prévu, leur capacité de transport de courant et leur résistance peuvent s'en trouver affectées. La présence de cuivre indésirable, due à une imagerie ou une gravure incomplète, peut entraîner des courts-circuits. À l'inverse, un enlèvement excessif de cuivre peut créer des circuits ouverts ou fragiliser les conducteurs.
Pour les cartes multicouches haute densité, la précision dimensionnelle influe également sur les exigences de conception liées à l'impédance, les marges d'espacement, l'intégrité du signal et l'alignement des couches. Le processus d'exposition contribue donc indirectement à la fiabilité électrique, même si son objectif immédiat est simplement de créer une image de photorésine.
Un autre facteur important est le rendement de fabrication. L'inspection optique automatisée (AOI) est généralement effectuée sur les couches internes avant la stratification, car les défauts sont beaucoup plus faciles à identifier et à corriger à ce stade qu'après l'assemblage définitif des couches.
Selon moi, c'est l'une des raisons principales de considérer l'imagerie comme un système de contrôle de processus complet plutôt que comme une simple opération machine. Une bonne exposition ne peut compenser une contamination du cuivre, une résine photosensible instable, un mauvais alignement ou une gravure incontrôlée.
Quels sont les facteurs de coût de l'exposition à la couche interne ?
Le coût de l'imagerie dépend de la complexité de la conception du circuit imprimé, du volume de production, du choix des matériaux, de l'équipement, de la consommation de photorésine, des exigences en matière de contrôle des processus et des exigences d'inspection.
Pour les produits en volume standard, l'exposition photographique conventionnelle peut constituer une méthode de fabrication efficace. Cependant, la préparation, le stockage, la maintenance, la stabilité dimensionnelle et l'alignement de l'outil photographique impliquent des contraintes de processus. L'impression laser (LDI) nécessite généralement un équipement plus sophistiqué et un investissement plus important, mais elle peut s'avérer précieuse pour les conceptions exigeant des détails fins, des modifications fréquentes ou un contrôle d'alignement plus précis.
Il existe également des coûts cachés . Un défaut d'exposition détecté précocement peut ne nécessiter qu'une retouche ou une mise au rebut du panneau au stade de la couche interne. Si le défaut échappe au contrôle AOI et atteint la stratification, le fabricant risque de subir des pertes de valeur de traitement bien plus importantes. Par conséquent, investir davantage dans l'imagerie et l'inspection contrôlées peut parfois réduire le coût total de fabrication en prévenant des défaillances coûteuses en aval.
| Facteur de coût | Impact possible |
|---|---|
| Photorésine | coût de consommation et de traitement des matériaux |
| Phototools ou LDI | Coûts d'outillage, d'équipement et d'entretien |
| Contrôle de la salle blanche | Coûts environnementaux et d'exploitation |
| Contrôle d'enregistrement | Investissement dans les équipements et l'inspection |
| Inspection AOI | Coût supplémentaire du contrôle de la qualité |
| défauts d'exposition | Risques liés à la mise au rebut, à la retouche et à la livraison |
Comment améliorer la qualité d'exposition de la couche interne
Un processus d'imagerie stable repose sur une préparation rigoureuse. Les surfaces de cuivre doivent être soigneusement nettoyées et conditionnées avant l'application de la résine photosensible. Celle-ci doit être stockée et manipulée conformément aux instructions du fabricant, et les conditions de lamination doivent rester constantes.
L'équipement d'exposition doit être étalonné périodiquement, et la puissance d'exposition ainsi que la précision de l'alignement doivent être contrôlées et non présumées. Les équipes de production doivent également définir des plages de traitement pour différentes résines photosensibles, épaisseurs de cuivre, géométries de motifs et matériaux de circuits imprimés.
Le contrôle environnemental est tout aussi important. La poussière, l'exposition indésirable aux UV, la température et l'humidité peuvent influencer le comportement de la résine photosensible et la reproductibilité des images. Un environnement contrôlé de type salle jaune ou salle blanche contribue à réduire la contamination et les expositions accidentelles.
Enfin, l'inspection optique automatisée (AOI) doit être considérée comme faisant partie intégrante du système de contrôle qualité de l'imagerie. La détection des défauts de cuivre (manquants, excédentaires, entailles, courts-circuits ou autres anomalies de structure) avant la lamination permet d'éviter que les cartes défectueuses ne soient intégrées à des processus de fabrication ultérieurs plus coûteux.
Conclusion
L'exposition des couches internes peut sembler n'être qu'une étape parmi d'autres dans la production de circuits imprimés, mais elle constitue la base du réseau de cuivre interne qui deviendra inaccessible à l'intérieur du circuit multicouche final. Son influence s'étend de la géométrie et de l'espacement des pistes à l'alignement, la fiabilité électrique, le rendement de production et la constance globale du produit.
Avec l'évolution constante des circuits imprimés vers des lignes plus fines, un nombre de couches plus élevé, des structures HDI et des agencements toujours plus compacts, les marges de fabrication disponibles se réduisent. De ce fait, la préparation stable des surfaces, le contrôle de la résine photosensible, le calibrage de l'exposition, le repérage précis, la gestion des salles blanches et l'inspection optique automatisée (AOI) deviennent des éléments de plus en plus importants.
Pour les acheteurs de circuits imprimés, il est essentiel de demander aux fabricants non seulement s'ils peuvent reproduire une ligne et un espacement spécifiques, mais aussi comment ils maîtrisent le processus d'imagerie sous-jacent. Pour les fabricants, l'objectif ne doit pas se limiter à l'obtention d'une image de qualité sur un seul panneau, mais à la mise en place d'un processus reproductible garantissant une qualité d'image constante tout au long de la production.
En pratique, la fiabilité de la fabrication des circuits imprimés repose sur la maîtrise de l'ensemble de la chaîne plutôt que sur la dépendance à un seul équipement. Un processus d'exposition bien contrôlé, associé à un développement, une gravure, un repérage et une inspection stables, permet de convertir les données numériques des circuits imprimés en circuits physiques cohérents, et finalement en cartes multicouches plus fiables.
FAQ
1. Quel est l'objectif de l'exposition des couches internes dans la fabrication des circuits imprimés ?
Il transfère le schéma du circuit interne conçu sur une résine photosensible afin que le cuivre souhaité puisse être protégé lors de la gravure ultérieure.
2. Que se passe-t-il si l'exposition est trop faible ?
Une sous-exposition peut entraîner un durcissement insuffisant de la résine, une mauvaise définition des motifs, des problèmes d'adhérence et une perte de détails lors du développement ou de la gravure.
3. La LDI peut-elle améliorer la précision de l'imagerie des couches internes ?
LDI permet d'éliminer l'outil photographique physique comme source de variation et assure un transfert d'image numérique précis. Toutefois, elle ne remplace pas une bonne préparation de surface, un étalonnage précis, une mise au point maîtrisée et une gestion rigoureuse du repérage.
4. Comment la qualité de l'exposition affecte-t-elle la fiabilité des circuits imprimés ?
Une mauvaise imagerie peut contribuer à des dimensions de piste incorrectes, des circuits ouverts, des courts-circuits, un espacement inadéquat et des problèmes d'alignement, ce qui peut finalement affecter la fiabilité électrique et mécanique.
5. Comment les fabricants de PCB peuvent-ils réduire les défauts liés à l'exposition ?
Les fabricants peuvent combiner un nettoyage approprié du cuivre, une application stable de photorésine, une énergie d'exposition contrôlée, un enregistrement précis, des pratiques de salle blanche, un étalonnage des équipements et une inspection AOI pour réduire les défauts liés à l'imagerie.

- Circuit imprimé spécial
- circuit imprimé long
- PCB flexibles
- Circuit imprimé spécial
- Circuit imprimé Express
- Prototype de PCB
- LED PCB
- PCB
- Signification de PCB
- Circuit imprimé
- Fabricant de circuits imprimés
- Carte PCB rigide
 Soumission
 E-mail